


Tianjin Lefin Industrial Co., Ltd je jedným z najskúsenejších výrobcov a dodávateľov podrobného vysvetlenia-oceľových rúr s priamym švom v Číne. Neváhajte a kúpte si z našej továrne vysokokvalitné podrobné vysvetlenie oceľových rúr-s priamym spojom. Dobré služby a rozumná cena sú k dispozícii.
Podrobné vysvetlenie{0}}hromadenia oceľových rúr s priamym švom
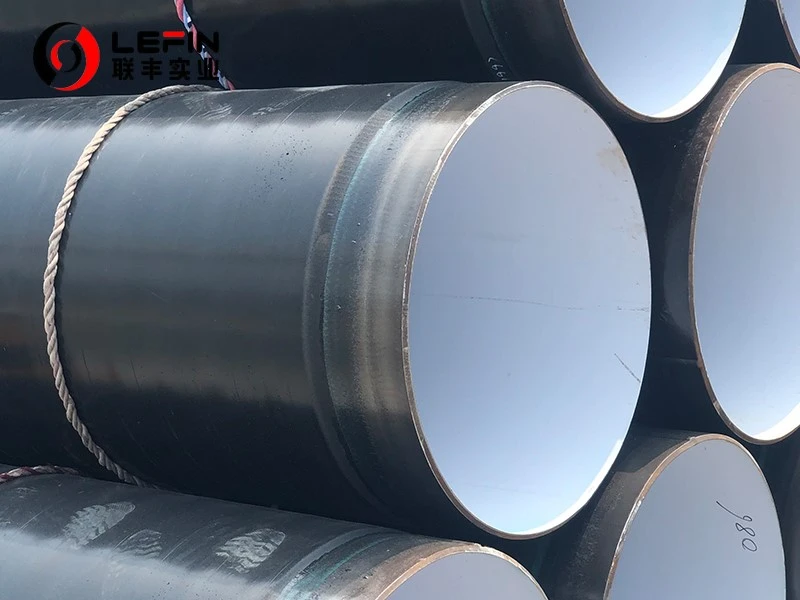
Oceľové rúry-s priamym spojom sú hlavnou kategóriou zvárania oceľových rúr na piloty. Vzťahujú sa na komponenty dutých profilov oceľových rúr so zvarmi rovnobežnými s pozdĺžnou osou oceľovej rúry, konkrétne používané v projektoch zakladania základových pilót. Sú to hlavné materiály pre piloty oceľových rúr a pažnicové rúry v modernom geotechnickom inžinierstve. Podľa výrobných procesov ich možno rozdeliť do dvoch hlavných kategórií: „Oceľové rúry na zváranie oceľovými rúrami s rovným švom pod tavivom (LSAW, absolútna hlavná sila pre veľké-hrubé{5}}pilóty s priemerom, ktoré predstavujú viac ako 70 % trhu s rúrkami s vysokým-vlasom)“ a „Rúry s rovným švom/vysokofrekvenčné a WHF Welding Steel Pipes, WHF Welding Pesistance malé-priemerové ekonomické pilotové rúry). Tieto dva majú jasné rozdelenie, pokiaľ ide o výkon, špecifikácie a použiteľné scenáre.
I. Základné aplikačné scenáre a inžinierske funkcie
Hlavnou funkciou oceľovej rúry s rovným švom je znášať vertikálne zaťaženie, prenášať sily z hornej konštrukcie do hlbokej stabilnej vrstvy pôdy a tiež znášať bočný tlak pôdy, tlak vody a horizontálne zaťaženie. Používa sa hlavne v štyroch inžinierskych oblastiach:
- Základy pilotov pre mimoriadne vysoké-výškové a ťažké{1}}stavby: Nosné stĺpy super{0}}výškových kancelárskych budov a veľkých priestorov, ktoré nahrádzajú tradičné betónové pilóty a výrazne skracujú dĺžku pilót a dobu výstavby.
- Mosty a dopravné pilótové základy: Mostné piliere cez-rieku a cez{1}}morské mosty, vysoko-klenuté železničné viadukty. Hrubostenné rúry LSAW dokážu odolať dynamickému zaťaženiu a ohybovým momentom, vhodné pre hlboké vody a mäkké pôdne podmienky.
- Námorná a veterná energetika:Jednopilótové základy pre veternú energiu na mori, móla pre doky, priečne-koferdamy. Je potrebné vziať do úvahy vertikálnu nosnosť a koróziu morskou vodou, zaťaženie nárazmi vĺn a je to preferovaný proces pre námorné pilotové rúry.
- Komunálne a podporné inžinierstvo:Vrtané pilóty na podporu základov, pilóty proti-plávajúce, oceľový plášť pre liate--pilóty na mieste. Rúry ERW sa väčšinou používajú na plytké základové jamy a dočasné podopretie, zatiaľ čo rúry LSAW sa používajú na trvalé konštrukcie v hlbokých základových jamách.
V projekte sú dve formy aplikácie:
- Koncové-ložiskové/trecie oceľové pilóty:Oceľové rúry sú priamo vrážané do vrstvy pôdy, pričom zaťaženie sa spolieha na koncový odpor a bočné trenie pilót. Môžu byť tiež vyplnené betónom zvnútra, aby sa ďalej zvýšila únosnosť;
- Oceľové rúry slúžia ako dočasné alebo trvalé ochranné steny. Vykoná sa vnútorné vŕtanie a naleje sa betón, aby sa zabránilo zrúteniu dier, a sú vhodné pre sypké a na vodu-bohaté vrstvy pôdy.

II. Hlavné výrobné procesy a podrobný prehľad procesov
3.1 Oceľové rúry zvárané pod tavivom v špirálovom šve (LSAW) - Proces JCOE (hlavný proces pre veľké-priemerne hrubé-stenové pilóty)
Proces JCOE je najbežnejšie používaným procesom tvarovania hrubostenných rúr so špirálovým spojom, ktoré sa používajú na stohovanie. Postupne sa lisuje jeden oceľový plech-, ktorý je vhodný pre všetky špecifikácie pilotových rúr s hrúbkou steny 12 až 80 mm a priemerom 400 až 3200 mm. Celý proces pozostáva zo 16 základných postupov:
1. Kontrola surovín v továrni:
Použité suroviny sú za tepla-valcované riadené{1}}valcovanie a riadené{2}}chladenie (TMCP) oceľové plechy, pričom hlavnými materiálmi sú Q355B/C/D, Q390, S355JR atď. nízko-legované-pevné ocele. Pred vstupom do továrne sa vykonáva 100% ultrazvukové testovanie, aby sa skontrolovalo vnútorné vrstvenie a chyby trosky v oceľových doskách. Zároveň sa overuje chemické zloženie, mechanické vlastnosti a rozmerové odchýlky.
2. Spracovanie frézovania hrán:
Okraje oceľových plátov sú precízne vyfrézované pomocou frézky na korekciu šírkovej odchýlky. Zároveň sú spracované zvarové drážky (zvyčajne v tvare X- alebo V-), aby sa zabezpečila kvalita prieniku a vytvorenia zvarového švu pre následné zváranie.
3. Pred-ohýbanie okrajov:
Okraje oceľových plátov sú predbežne-ohnuté na cieľové zakrivenie pomocou valcového alebo formovacieho stroja na predbežné ohýbanie-, aby sa predišlo chybám „hrotu v tvare hrušky{2}} v tele rúrky po tvarovaní a aby sa zabezpečilo, že oblasť zvaru bude mať kvalifikované zaoblenie, čím sa zníži odskok tvarovania.
4. Formulár JCO krok-za{2}}krokomg:
(Oceľové dosky vstupujú do portálového lisu a postupne sa formujú v troch krokoch)
- Prvý krok stlačí jednu stranu oceľového plechu do tvaru J;
- Druhý krok symetricky stlačí druhú stranu do tvaru C;
- Nakoniec sa spoje spoja a vytvoria otvorený potrubný blok v tvare O-.Tento proces je flexibilný a dokáže rýchlo zmeniť špecifikácie, pričom sa prispôsobí viac{0}}dávkovým a malým{1}}dávkovým zákazkám na pilotové základy.
5. Pred-umiestnenie zvárania
Plynové oblúkové zváranie kovov (GMAW) sa používa na vykonávanie nepretržitého bodového zvárania na spoji otvoreného predvalku rúry na jeho upevnenie, pričom sa zaisťuje zaoblenie predvalku rúry a rovnomerná zvarová medzera a zabraňuje sa nesprávnemu vyrovnaniu a prepáleniu- počas hlavného procesu zvárania.
6. Obojstranné-hlavné zváranie pod tavivom
Toto je hlavný proces, ktorý určuje pevnosť zvaru. Prijíma interné zváranie + externé zváranie dvojitým-viacpolohovým viac{3}}drôtovým zváraním pod tavivom:
- Vnútorné zváranie je zvyčajne 4-drôtové sériové zváranie pod tavivom a vonkajšie zváranie je 3-drôtové paralelné. Rýchlosť zvárania je 1,2-1,8 m/min a tepelný príkon je presne regulovaný na 18-25 kJ/cm;
- Zvárací prostriedok pokrýva oblúk, aby izoloval vzduch, zaisťuje rovnomernú hĺbku prieniku zvaru a hustú štruktúru a konečná pevnosť zvaru v ťahu nie je nižšia ako samotný základný materiál.
7. Prvé kolo ne-deštruktívneho testovania
100 % ultrazvukové testovanie (UT) + röntgenová priemyselná televízna kontrola sa vykonáva ihneď po zváraní, aby sa skontrolovali vnútorné defekty, ako sú póry, troskové inklúzie, neúplné roztavenie a neúplné preniknutie. Nekvalifikované telesá rúr sú priamo opravené alebo zošrotované.
8. Mechanická expanzia
Celá oceľová rúra je mechanicky rozšírená po celej svojej dĺžke, čo je kľúčový proces, ktorý odlišuje pilotové rúry LSAW od ostatných zváraných rúr:
- Expanzná hlava radiálne rozširuje telo rúry, pričom deformácia je zvyčajne 0,8 % - 1,5 %;
- Účelom je eliminovať zvyškové napätie pri zváraní, rovnomerne rozložiť napätie telesa rúry a výrazne zlepšiť rozmerovú presnosť. Odchýlka elipticity môže byť riadená v rozmedzí ±1,5 mm, čím sa zabezpečí koaxiálnosť pri pripájaní na zatĺkanie.
9. Hydraulická skúška
Pre každé potrubie sa vykonáva statická tlaková skúška vody, pričom skúšobný tlak je nastavený podľa noriem a konštrukčných požiadaviek. Doba udržiavania tlaku nie je kratšia ako 10 sekúnd, aby sa overil celkový tesniaci výkon a tlaková-únosnosť telesa rúry. Zariadenie automaticky zaznamenáva tlakovú krivku a archivuje ju.
10. Spracovanie konca potrubia a konečná kontrola
Konce rúr sú skosené a sploštené pre štandardné spracovanie zváracích drážok. Potom sa dokončí druhé kolo ultrazvukovej + -röntgenovej{3}}kontroly v kombinácii s testovaním magnetických častíc na konci potrubia, aby sa skontrolovali sekundárne defekty, ktoré sa môžu vyskytnúť pri procesoch expanzie a tlaku vody.
11. Ochrana proti korózii a dodávka hotového výrobku
Protikorózna ochrana sa vykonáva v súlade s technickými požiadavkami (obyčajný epoxid, 3PE ťažká-korózna ochrana, námorný inžiniersky korózny náter) a následne sa potrubie označí, zváži a pred dodaním sa vydá certifikát kvality.
3.2 Proces kontinuálneho tvárnenia pre vysokofrekvenčné odporovo zvárané oceľové rúry s rovným švom (ERW/HFW)
Tento proces sa používa hlavne pre malé a stredné -priemerové ekonomické úseky rúr s apriemer menší alebo rovný 600 mm a hrúbka steny menšia alebo rovná 16 mm. Ako surovinu používa oceľové pásy valcované za tepla-a vyrába sa nepretržite, vyznačuje sa vysokou účinnosťou a nízkymi nákladmi:
- Potom, čo je oceľový pás odvinutý, narovnaný a{0}}orezaný, je nepretržite valcovaný do tvaru okrúhlej rúrky pomocou niekoľkých súprav valcov;
- Využitím povrchového efektu vysoko{0}}frekvenčného indukčného prúdu sa okraj predvalku rúry okamžite zahreje do roztaveného stavu a zváranie v tuhej-fáze sa dosiahne tlakom vytláčacích valcov bez prídavného kovu;
- Otrepy na vnútorných a vonkajších zvarových švoch sú zoškrabané online a zvarové švy prechádzajú strednou{0}}popúšťaním za tepla pre strednú{1}}frekvenčnú tepelnú úpravu, aby sa zjemnili zrná a odstránila sa krehká štruktúra zvárania;
- Potrubie sa narovná a koriguje podľa priemeru, nareže lietajúcou pílou na pevnú dĺžku, prejde tlakovou skúškou vodou a kontrolou vírivými prúdmi a následne sa uloží do skladu.
III. Základný výkon a technické vlastnosti
V porovnaní s rúrami so špirálovým švom a bezšvíkovými oceľovými rúrovými pilótami, poháňaná oceľová rúra s rovným švom (najmäproces LSAW) má nenahraditeľné technické výhody:
1. Vysoká spoľahlivosť zvaru
Dĺžka priameho švového zvaru je oveľa kratšia ako dĺžka rúr so špirálovým švom rovnakej špecifikácie a celková pravdepodobnosť zvarových defektov je nižšia; zvar je rozmiestnený pozdĺžne pozdĺž telesa rúry, čo poskytuje lepší stav napätia, keď je pilótový základ vystavený axiálnemu tlaku a ohybu, bez efektu superpozície šmykového napätia špirálových zvarov, a má lepšiu odolnosť proti nárazu kladivom.
2. Vynikajúca rozmerová presnosť a zaoblenie
Po mechanickom roztiahnutí rúr LSAW je odchýlka vonkajšieho priemeru, elipticita a priamosť výrazne lepšia ako u špirálovo zváraných rúr. Nesúososť spojov na koncoch rúr je malá a-účinnosť konštrukcie pilótových spojov na mieste je vysoká. Počas procesu zatĺkania pilóty je menej pravdepodobné, že sa telo pilóty ohne v dôsledku zlej koaxiálnosti.
3. Hrubo{1}}stenná konštrukcia je vysoko kompatibilná s-vysokopevnou oceľou.
Dokáže vyrábať vysoko{0}}hrubé{1}}stenné rúry s hrúbkou steny viac ako 80 mm a oceľou triedy S460ML/X80. Tieto rúry sú vhodné pre scenáre s extrémne vysokým zaťažením, ako sú mimoriadne-hlboké základové pilóty a námorné inžinierstvo. To je niečo, čo rúry ERW, špirálové rúry a väčšina bezšvíkových rúr nedokážu dosiahnuť.
4. Nízke zvyškové napätie, výborná únavaresipostoj
Proces expanzie môže eliminovať viac ako 80% zvyškového napätia zvárania. Rozloženie napätia v telese potrubia je rovnomerné a má silnejšiu schopnosť proti-praskaniu pri únave pri dlhodobom-dynamickom zaťažení a vratnom zaťažení. Je vhodný pre dynamické pilótové základy, ako sú mosty a veterná energia.
5. Vynikajúca celková nákladová-efektívnosť
Pri rovnakej nosnosti-je cena o 30 % až 50 % nižšia ako cena bezšvíkových oceľových rúr; pri rovnakých špecifikáciách je jeho výkon lepší ako u rúr so špirálovým švom, len s mierne vyššou jednotkovou cenou. Pri špičkových-projektoch pilotových základov sú jeho celkové výhody najlepšie.

IV. Profesionálne technické požiadavky a normy vykonávania
Oceľová rúra-s priamym spojom má jasné priemyselné a národné normy. Hlavné ovládacie rozmery sú nasledovné:
4.1 Hlavné štandardy vykonávania
- Domáci všeobecný štandard: SY/T 5040-2012 "Zvárané oceľové rúry pre pilóty", pokrývajúce stavebníctvo, komunálne inžinierstvo a obyčajné mostové pilótové rúry;
- Špecializuje sa na námorné inžinierstvo: GB/T 37636-2019 „Zvárané oceľové rúry pre piloty námornej techniky“, s vyššími požiadavkami na kruhovitosť, nízko-teplotnú húževnatosť a antikoróznu ochranu;
- Medzinárodná všeobecná norma:ASTM A252/A252M "Špecifikácia pre zvárané a bezšvíkové oceľové rúrkové pilóty", široko používané v exportných projektoch.
4.2 Základné technické požiadavky
1. Suroviny a chemické zloženie
Surovinou sú za tepla-valcované oceľové plechy/oceľové pásy. Typy ocelí sú väčšinou uhlíková konštrukčná oceľ (Q235B), nízko-legovaná vysoko{4}}pevná konštrukčná oceľ (séria Q355, Q390, S355). Chemické zloženie musí zodpovedať príslušným normám základného materiálu. Obsah škodlivých prvkov, ako je fosfor a síra, je potrebné prísne kontrolovať, aby sa zaistila nízkoteplotná húževnatosť a zvárateľnosť.
2. Presnosť rozmerov a tvaru
- Odchýlka vonkajšieho priemeru: Všeobecne menšia alebo rovná ±0,5 % menovitého vonkajšieho priemeru. Pre pilóty na mori je táto požiadavka menšia alebo rovná ±0,3 %.
- Odchýlka hrúbky steny: Pre obyčajné pilóty je menšia alebo rovná ±12,5 % nominálnej hrúbky steny. Pri hrubostenných pilótach je možné odchýlku dotiahnuť podľa dohody.
- Elipticita: Pre obyčajné pilóty je menšia alebo rovná 1 % vonkajšieho priemeru. Pri pilótach na mori je presnosť ovládania o 20 % vyššia ako pri konvenčnom štandarde.
- Rovnosť: Menšia alebo rovná 0,1 % dĺžky rúry, čím sa zaisťuje vertikálnosť zatĺkania.
3. Požiadavky na mechanický výkon
- Vlastnosti telesa rúry v priečnom ťahu (medza klzu, pevnosť v ťahu, predĺženie po pretrhnutí) musia zodpovedať normám pre základné materiály;
- Pevnosť v ťahu zvarového spoja by mala byť väčšia alebo rovná minimálnej hodnote špecifikovanej v norme základného materiálu a nesmie byť nižšia ako základný materiál;
- Pre prostredie s nízkou teplotou a námorné inžinierstvo by sa mal vykonať Charpyho nárazový test, aby sa zaistila nárazová húževnatosť pri -20 stupňoch / -40 stupňoch;
- Oceľové rúry ERW by sa mali podrobiť skúške sploštenia, aby sa overila plasticita zvaru a pevnosť spojenia.
4. Ne-deštruktívne testovanie a kontrola kvality
- 100 % ultrazvukové testovanie a röntgenová kontrola sa vykonávajú pre zvary; úrovne akceptácie chýb sa vykonávajú v súlade s normami;
- Testovanie magnetickými časticami sa musí vykonať na koncoch rúr, aby sa zistili chyby pri otváraní povrchu a zabránilo sa praskaniu na koncoch rúr počas stohovania;
- Sekvenčné tlakové skúšky vody sú povinné položky kontroly pri dodaní z výroby; žiadny únik a žiadna plastická deformácia sa považujú za kvalifikované.
5. Špeciálne technické doplnkové požiadavky
- Oceanic Pile Foundations: Medzi ďalšie požiadavky patrí vylepšená antikorózna{0}}výkonnosť, odolnosť proti roztrhnutiu vrstvy (výkon v smere Z{1}}) a odolnosť proti korózii spôsobenej morskou vodou;
- Zatĺkanie pilotov: Je potrebné zlepšiť tvrdosť hrotu pilota a rázovú húževnatosť. V niektorých prípadoch by sa na vystuženie mali pridať čižmy a čiapky;
- Trvalé štrukturálne pilóty: Ďalšie požiadavky zahŕňajú zvýšenú únavovú výkonnosť a rezervu pevnosti zvaru. Pre určité projekty sa vyžaduje hodnotenie procesu zvárania (WPS).
Populárne Tagy: podrobné vysvetlenie pilót{0}}oceľových rúr s rovným švom, Čína, dodávatelia, výrobcovia, továreň, cena


